Die Technik hinter robustem Gepäck: Ein Leitfaden für die OEM/ODM-Qualitätskontrolle
Jährlich verlieren Gepäckhersteller Millionen von Dollar durch unauffällige, aber kostspielige Faktoren: hohe Retourenquoten, negative Amazon-Bewertungen, Markenverlust und Garantieleistungen. Im Einzelhandel sehen ein günstiger Koffer für 40 Dollar und ein Premiummodell für 300 Dollar fast identisch aus. Doch nach 50 Flugzyklen zeigen sich eklatante Unterschiede: Der eine weist Sprödbrüche im Gehäuse, lockere Achsen an den Rollen und gerissene Reißverschlüsse auf, während der andere strukturell einwandfrei bleibt.
Für globale Importeure, Markenmanager und Beschaffungsleiter liegt die Grenze zwischen gesunden Gewinnmargen und Markenzerstörung oft in technischen Entscheidungen auf Fabrikebene.
Was genau macht aus einem zerbrechlichen Werbeartikel ein hochzuverlässiges Handelsprodukt?
Von der Harzformulierung und den Bauteiltoleranzen bis hin zur dynamischen Spannungsverteilung und Labortests – dieser technische Leitfaden enthüllt, was wirklich in einer erstklassigen Gepäckproduktionsstätte passiert – und wie Sie OEM/ODM-Partner präzise bewerten können.
1. Polymerchemie und Materialleistungskennzahlen
Die grundlegende Stabilität eines jeden Koffers hängt maßgeblich von der chemischen Reinheit und den physikalischen Eigenschaften seiner Rohstoffe ab. Hochwertige Hersteller wählen Materialien nicht einfach nach groben Kategorien (z. B. „Polycarbonat“) aus, sondern spezifizieren Güteklasse, Schmelzflussrate und Molekulargewichtsverteilung.
Leistungsvergleich von Hartschalenmaterialien
Bei der Bewertung von Hartschalenmaterialien werden diese anhand kritischer mechanischer Schwellenwerte verglichen:
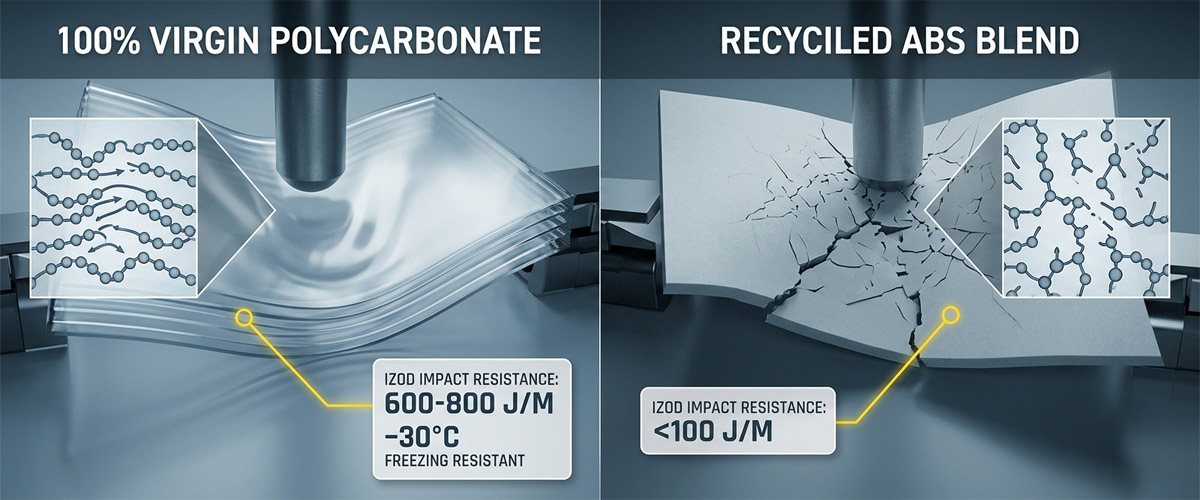
- 100 % reines Polycarbonat (PC): Weist eine Zugfestigkeit (ASTM D638) von 60–70 MPa und eine Izod-Schlagzähigkeit (ASTM D256 bei -30 °C) von 600–800 J/m auf. Reines PC in Luft- und Raumfahrtqualität zeichnet sich durch lange Polymerketten aus, die sich unter dynamischer Belastung biegen und durch elastisches Gedächtnis in ihre ursprüngliche Form zurückkehren.
- PC/ABS-Legierung: Bietet eine Zugfestigkeit von 45–55 MPa und eine Izod-Schlagzähigkeit von 200–350 J/m und bietet damit eine moderate Schlagzähigkeit zu einem mittleren Preis.
- 100 % ABS: Besitzt eine Zugfestigkeit von 30–40 MPa und eine Izod-Schlagzähigkeit von unter 100 J/m. ABS zeigt bei Stößen unter Null Grad ein sprödes Bruchverhalten und ist daher in kalten Laderäumen anfällig für Risse.
Die Kostenfalle (PC/ABS & Mahlgut): Um die Materialkosten zu senken, extrudieren kleinere Hersteller häufig dreilagige, coextrudierte Platten. Dabei wird eine dünne Deckfolie aus neuem Polycarbonat (PC) über einen Kern aus recyceltem ABS oder PC-Abfällen gelegt. Diese Verbundplatten sind zwar steif, weisen aber eine geringe Dauerfestigkeit auf und entwickeln Mikrorisse an den thermogeformten Eckbelastungspunkten.
Um die strukturelle Steifigkeit und die Harzspezifikationen mit den Produktionsvorgaben zu vergleichen, überprüfen Sie die ABS-Hartschalenkoffer-Set.
Textiltechnik: Denier, Webart und Beschichtungstechnologie
Bei der Herstellung von Weichgepäcktaschen wird die Leistungsfähigkeit des Gewebes durch die Garnfestigkeit und die chemische Zusammensetzung der Rückseitenbeschichtung bestimmt:
- Hochfestes 1680D Ballistic Nylon: Dieses Gewebe wird aus mehrfädigen, verdrillten Nylon 6,6-Garnen hergestellt und weist eine Reißfestigkeit von über 250 N (ISO 13937) auf.
- Hydrostatischer Druck & Rückseite: Hochwertige Gepäckstoffe verfügen über eine mehrlagige Polyurethan- (PU) oder Polyvinylchlorid- (PVC) Rückseite, die eine hydrostatische Druckfestigkeit von >2000 mm erreicht, um das Eindringen von Feuchtigkeit durch Nahtperforationen zu verhindern.
2. Maschinenbau & Hardwaretoleranzen
Über 85 % der Garantieansprüche gehen auf Ausfälle mechanischer Bauteile zurück – insbesondere auf Teleskopgriffe, Radbaugruppen und Haupteingangsverschlüsse.
Präzisionswagenarchitektur & Freiraumtechnik
Ein hochwertiges Teleskopsystem erfordert präzise Wandstärkenvorgaben und enge Montagetoleranzen:
- Rohrspezifikation & Wandstärke: Hochwertige Wagensysteme verwenden eloxierte Aluminiumrohre aus 6063-T5 mit einer strukturellen Wandstärke von 1,0 mm bis 1,2 mm, um Biegekräften standzuhalten.
- Dämpfungssysteme & Spielkontrolle: Um ein Schwingen und Klappern des Griffs zu verhindern, begrenzen Qualitätshersteller das radiale Spiel zwischen den Rohren auf unter 0,15 mm. Speziell angefertigte Innenhülsendämpfer aus Polyoxymethylen (POM) und interne Federaktuatoren gewährleisten eine reibungslose Flüssigkeitsausdehnung ohne mechanisches Wackeln.
Spinnerradbaugruppen: Kinematik und Lagerdichtungen
- Lagerkinematik: Billige Räder verwenden Gleitlager aus Kunststoff, die Reibungswärme erzeugen und unter Last klemmen. Hochleistungs-Lenkrollen sind mit abgedichteten Edelstahl-Doppelkugellagern der Güteklasse ABEC-5 ausgestattet, die eine 360°-Drehung unter Dauerlasten von bis zu 30 kg pro Rad gewährleisten.
- Laufflächenmischung (Härtegrad: Shore A): Die Laufflächen werden mit thermoplastischem Elastomer (TPE) oder Polyurethan (TPU) mit einem Härtegrad von 65A bis 75A umspritzt, wodurch ein optimales Gleichgewicht zwischen Stoßdämpfung und Geräuschreduzierung erreicht wird.<50 dB) und hohe Verschleißfestigkeit.
Um zu untersuchen, wie präzise Radausrichtung und Laufwagenmechanik in einem serienreifen Modell zusammenwirken, siehe Reisegepäckstücke in den Größen 20/24/28 Zoll mit Spinnerrollen.
Integrität des Reißverschlusssystems: Durchstoß- und seitliche Berstfestigkeit
- Berstfestigkeit (ASTM D2061): Standardmäßige Metall-/Spiralreißverschlüsse der Größe #8 oder #10 müssen einer seitlichen Berstkraft von mehr als 800 N standhalten.
- Explosionsgeschützte, ineinandergreifende Spiralen: Doppellagige Reißverschlussschienen verfügen über gegenläufig ineinandergreifende Zähne, die Durchstoßkräften von mehr als 150 N widerstehen und so ein gewaltsames Eindringen durch scharfe Gegenstände verhindern.
3. Detailplanung der Innenstruktur und Präzisionsmontage
Die präzise Montage im Inneren des Koffers schützt den Packinhalt und verstärkt die Außennähte.
| Technischer Parameter | Standardgepäck | Fortschrittliche OEM/ODM-Produktion |
| Auskleidungsspezifikation | Lose 190T Polyester (offene Kanten) | Maßgeschneidertes 210D/300D Oxford/Pfirsichhaut (PU-beschichtet) |
| Nahtkonstruktion | Einfach genäht, 3-4 Stiche pro Zoll | Doppelnadel-Steppstich, 6-8 Stiche pro Zoll mit eingefassten Kanten |
| Gewindeart | Gesponnenes Polyester | Endlosfasergebundenes Nylon 6,6 (Tex 70) |
| Lastverteilung | Direkt auf die Schale geklebt | Vernietete, lasttragende innere Verstärkungsplatten |
Stichabstand und -spannung: Der Stichabstand ist exakt auf 6–8 Stiche pro Zoll (SPI) kalibriert. Ein niedrigerer Stichabstand führt unter Belastung zu Nahttrennungen, während ein höherer Stichabstand (>10 SPI) die Außenwand oder das Futter übermäßig durchsticht und so Spannungsspitzen erzeugt.
4. Labor-Belastungstests und Konformitätsstandards
Vor der Massenproduktion durchlaufen Vorproduktionsmuster (PPS) eine mehrstufige werkseitige Qualitätskontrollprüfung unter standardisierten Laborbedingungen (wie z. B. ISO-, QB/T 2155- und ASTM-Protokollen):
- Umweltbedingter Gefrier- und Falltest (QB/T 2155 / ISO 22770): Das Gepäckstück wird mit einem maximalen Gewicht von 20–25 kg beladen und 4 Stunden lang in einer Gefrierkammer bei -12 °C konditioniert. Anschließend wird es wiederholt aus einer Höhe von 1,5 bis 3,0 Metern auf Beton fallen gelassen, und zwar in 8 verschiedenen Aufprallwinkeln. Dabei werden die Stabilität der Eckkonstruktion und die Ermüdung der Radaufhängung geprüft.
- Pneumatischer Griffrucktest: Ein automatisierter pneumatischer Arm ruckt den vollständig ausgefahrenen Griff unter Last 5.000 bis 10.000 Mal kontinuierlich auf und ab, um die Nietscherung, den Eingriff des Verriegelungsstifts und die Griffdurchbiegung zu beurteilen.
- Kontinuierlicher Förderband-Laufzeittest: Beladene Säcke werden mit einer Geschwindigkeit von 4,5 km/h über eine unebene, motorisierte Förderbandfläche mit Hindernisleisten 50 Kilometer lang gezogen, um den Profilverschleiß und die Gehäuseverformung zu beurteilen.
- Abrieb- und Hin- und Herbewegungsprüfung für Reißverschlüsse: Reißverschlüsse werden unter Spannung 15.000 Mal kontinuierlich geöffnet und geschlossen, um die Haltbarkeit des Schiebers und den Zahnhalt zu überprüfen.
- Korrosionsbeständigkeit (ASTM B117): Metallbeschläge, Schieber und Aluminiumrahmen werden einem 48 bis 72 Stunden dauernden Test in einer 5%igen neutralen Salzsprühkammer unterzogen, um sicherzustellen, dass keine Oberflächenlochbildung oder Oxidation auftritt.
5. Qualitätsmanagementsysteme und verantwortungsvolle Fertigung
Moderne Produktionsanlagen ergänzen die mechanische Leistungsfähigkeit durch strenge Qualitätskontrollen und die Einhaltung von Umweltauflagen.
- Statistische Prozesskontrolle (SPC): Anwendung von AQL (Acceptable Quality Limit) 1,5/2,5 Inspektionsprotokollen bei der Wareneingangskontrolle (IQC), der Inline-Montage (IPQC) und der abschließenden Versandprüfung (OQC).
- Chemische Konformität: Durch Materialprüfungen wird sichergestellt, dass Rohpolymere und Hardware-Beschichtungen die chemischen Sicherheitsstandards von REACH (SVHC), California Proposition 65 und RoHS erfüllen.
- Werkszertifizierungen: Betrieb nach ISO 9001 (Qualitätsmanagement) und ISO 14001 (Umweltmanagement) sowie durch externe Audits zur sozialen Konformität (BSCI, SMETA).
Partnerschaft mit Zabaggo: Präzisionsfertigung im großen Maßstab
Für die Herstellung von Gepäckstücken, die einem globalen Vertrieb standhalten, benötigt man einen OEM/ODM-Partner mit fundiertem technischem Know-how und stabilen Lieferketten. Bei ZabaggoWir setzen technische Spezifikationen in langlebiges, in Serie gefertigtes Gepäck um.
Unser Angebot an integrierten Fertigungsdienstleistungen umfasst:
- Materialverifizierung: Vollständige Rückverfolgbarkeit für Neuware aus Polycarbonat, hochwertige Aluminiumlegierungen und GRS-zertifizierte Recyclinggewebe.
- Kundenspezifische Forschung & Entwicklung und Prototypenbau: Schnelle 3D-Formenentwicklung, strukturelle Finite-Elemente-Analyse (FEA) und mechanische Prototypenerstellung.
- Hauseigenes Testlabor: Vor Ort durchgeführte Fall-, Ruck- und Kilometertests zur Überprüfung der Leistungsfähigkeit vor der Serienproduktion.
- Ethisch einwandfreie, geprüfte Produktionsstätten: ISO 9001-Qualitätskonformität und BSCI-zertifizierte Fertigung zum Schutz der Integrität Ihrer Marke.
Erfahren Sie, wie unsere Ingenieurskompetenz Ihre Produktpalette stärken kann. Besuchen Sie uns. Zabaggo.com Sie können sich über unsere kundenspezifischen Fertigungslösungen informieren oder direkt mit unserem Ingenieurteam sprechen.